
Rôle et applications de l’outillage électronique en atelier industriel
L’outillage électronique regroupe l’ensemble des instruments nécessaires à la fabrication, au prototypage et à la maintenance des sous-ensembles électroniques. Dans les lignes de production et les laboratoires de recherche, ces équipements garantissent l’intégrité des composants montés en surface et des circuits imprimés sensibles. Le choix de chaque outil conditionne la répétabilité des gestes techniques et la fiabilité des liaisons électromécaniques.
Une sélection rigoureuse permet de maîtriser l’apport d’énergie thermique lors des phases de refusion manuelle et de prévenir tout stress mécanique sur les pistes conductrices. Les ateliers modernes exigent des solutions compactes adaptées aux contraintes d’espace et capables de fonctionner sous protocoles d’alimentation standardisés. L’intégration d’outils électromécaniques adaptés réduit les rebuts lors de l’assemblage final des boîtiers et des cartes de communication.
Critères thermiques et d’alimentation pour fers à souder et préchauffeurs
La famille Fers à souder requiert l’analyse de la puissance électrique et de la régulation en boucle fermée. Le fer FNIRSI HS-02 délivre une puissance maximale de 100 W via son interface Type-C compatible avec les protocoles PD et QC, autorisant une plage de consigne entre 100°C’et 450°C. Pour les postes sans fil, la station DFRobot FIT0960 exploite un supercondensateur de 750 F assurant une recharge en 7 minutes sous une alimentation de 45 W pour fournir 36 W de chauffe.
Dans la catégorie Stations à air chaud et préchauffage, la plaque Seeed Studio 114992522 présente une surface de chauffe de 30 mm 30 mm d’une puissance de 60 W, couvrant 100 à 350°C’avec une résistance de terre inférieure à 2Ω. L’utilisateur doit examiner dans la documentation constructeur la compatibilité de la tension continue 9-24 V pour garantir une montée en température stable lors du brasage.
Précision mécanique des tournevis et clés à douille pour micromodules
L’assemblage d’équipements denses nécessite des instruments d’empreinte adaptés relevant de la catégorie Tournevis et clés à douille. Le modèle RAKwireless 920041 propose un corps en aluminium au format stylo fin, intégrant vingt embouts interchangeables pour des opérations automatiques ou manuelles de vissage, perçage et taraudage. Cette polyvalence assure un alignement axial sans à-coups sur les bâtis mécaniques légers d’équipements communicants.
Pour le montage des microcartes électroniques, le tournevis manuel RAKwireless 920430 utilise un alliage magnésium-silicium avec une lame en acier S2 enrichi au chrome, molybdène, tungstène et vanadium. Doté d’une empreinte cruciforme Cross 1.2 et d’un roulement supportant plus de 1000 rotations, il procure une durée de rotation continue atteignant une minute. Ces spécifications mécaniques empêchent le ripage et préservent les filetages fragiles des entretoises.
Contrôle visuel et microscopes numériques pour inspection de cartes
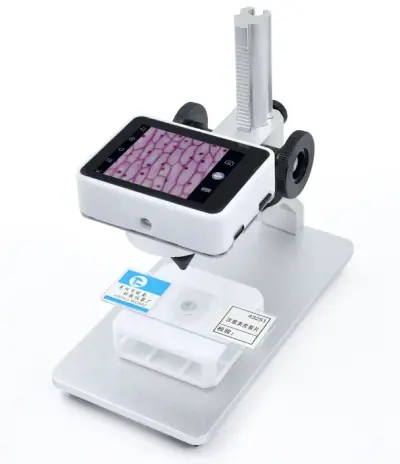
L’assurance de qualité en cours de fabrication requiert des dispositifs optiques appartenant à la sous-famille Microscopes numériques. Le kit Sipeed MICROSCOPE, associé au module MaixCAM, dispose d’un écran couleur de 2,4 pouces affichant une résolution de 640x480 pixels et d’une optique à ouverture F1:2.5 lumineuse. Son traitement anti-reflet interne limite les artéfacts lumineux sur les zones étamées lors de l’examen approfondi des brasures.
Cet équipement compact autorise le contrôle direct des ponts d’étain microscopiques, des fissures de joints et du bon positionnement des composants discrets. L’opérateur identifie les anomalies de mouillage sans encombrer la zone d’intervention avec des statifs volumineux. La consultation préalable des caractéristiques du capteur aide à choisir la distance de travail adaptée à la hauteur des composants traversants et CMS environnants.
Pièges d’intégration d’outillage et contraintes de puissance d’établi
L’erreur la plus fréquente consiste à sous-estimer les besoins en alimentation continue pour les outils de brasage modernes. Un fer comme le modèle FNIRSI HS-02 exige une source d’alimentation conforme aux spécifications PD de 100 W pour atteindre sa pleine dynamique thermique, sous peine de subir des ralentissements sur les plans de masse dissipatifs. L’acheteur doit analyser la fiche technique de chaque bloc secteur avant tout déploiement en atelier.
Un autre écueil concerne l’absence de protection contre les décharges électrostatiques et les dérives de résistance de terre. La plaque de préchauffage Seeed Studio 114992522 affiche une résistance de terre inférieure à 2Ω, paramètre indispensable à contrôler dans les spécifications pour prévenir l’endommagement des semi-conducteurs. Négliger le marquage d’identification des sous-ensembles complique également le suivi des cartes réparées lors des phases d’assurance qualité industrielle.
Synergies d’outillage électronique et navigation dans le catalogue
La constitution d’un poste d’assemblage efficace repose sur la complémentarité entre fers thermorégulés, outillage de vissage fin et stations de reprise. L’emploi combiné du fer FNIRSI HS-02 et de la plaque de préchauffage Seeed Studio 114992522 assure une gestion thermique homogène lors du montage de cartes denses. Cette étape s’associe aux opérations de serrage mécanique réalisées avec le tournevis motorisé RAKwireless 920041.
Pour approfondir votre infrastructure technique, parcourez les familles complémentaires du catalogue Atlas Electronics dédiées à l’instrumentation de mesure et aux boîtiers d’intégration industrielle. Nos conseillers techniques préparent des propositions personnalisées sur devis pour équiper vos lignes d’assemblage et laboratoires. L’évaluation conjointe des fiches de données assure l’homogénéité de votre chaîne de fabrication et la continuité des approvisionnements professionnels.
Questions fréquentes
Quelle puissance d’alimentation choisir pour un fer à souder Type-C’en atelier ?
Pour un fer tel que le modèle FNIRSI HS-02 délivrant 100 W, il est recommandé d’utiliser une source d’alimentation compatible avec le protocole USB Power fourniture fournissant la tension maximale supportée (jusqu’à 20 V ou 24 V). Une alimentation sous-dimensionnée limite la puissance de chauffe disponible et ralentit la compensation thermique lors des soudures sur plans de cuivre dissipatifs.
Pourquoi surveiller la résistance de terre d’une plaque de préchauffage pour circuits imprimés ?
La résistance de mise à la terre, inférieure à 2Ω sur la plaque Seeed Studio 114992522, garantit l’évacuation continue des charges électrostatiques. Cette caractéristique protège les composants semi-conducteurs montés en surface contre les surtensions transitoires destructives pendant les phases de refusion ou de dessoudage.
Quels sont les avantages des embouts en acier S2 pour le vissage de micromodules électroniques ?
Les empreintes en acier allié S2 enrichi au chrome, molybdène, tungstène et vanadium, comme sur le tournevis RAKwireless 920430, offrent une dureté supérieure à celle des aciers standards. Elles minimisent l’usure de l’empreinte Cross 1.2, évitent le ripage et préviennent la détérioration des pas de vis miniatures sur les circuits intégrés et entretoises.
Comment une station à supercondensateur s’intègre-t-elle dans les postes de retouche mobiles ?
Une station comme la DFRobot FIT0960 exploite un supercondensateur de 750 F qui se recharge en 7 minutes sous 45 W via USB Type-C. Ce système délivre 36 W de puissance de chauffe sans câble contraignant, facilitant les interventions de réparation rapides hors atelier sans dégradation prématurée de batterie chimique.
Produits cités
TS1C-S
Fers à souder
Station de soudure sans fil à supercondensateur et Bluetooth · Réf. : FIT0960

Prix sur demande
HS-02A/B
Fers à souder
Fer à souder intelligent à écran couleur et sortie 100 W · Réf. : HS-02

Prix sur demande
920041
Tournevis et clés à douille
Tournevis automatique multifonction à embout magnétique

Prix sur demande
920430
Tournevis et clés à douille
Tournevis cruciforme Mini pour modules WisBlock

Prix sur demande
MHP30
Stations à air chaud
Préchauffeur compact à plaque chauffante pour PCB et composants · Réf. : 114992522

Prix sur demande
MICROSCOPE
Microscopes numériques
Kit microscope numérique portable pour MaixCAM
Prix sur demande
Un projet ? Nos ingénieurs construisent la solution avec vous.
Envoyez votre besoin : Atlas propose l’architecture, la nomenclature et un devis, puis suit l’approvisionnement.
Demander un devis